
螺旋压榨机100问之-------螺旋压榨机制造完工后,哪些参数可以调整,哪些不能?(原创文章,抄袭必究)
来源:http://www.yazhajizx.com/news/342.html 发布时间:2026-10-08 点击:45
螺旋压榨机在制造完工后,很多客户往往才会在现场上问:有些参数能不能调?调了以后效果会不会更好?
答案是:有些能调,有些不能调。 能调的,是使用中的工艺参数;不能调的,是出厂就定死的结构参数。今天就把这件事说清楚。
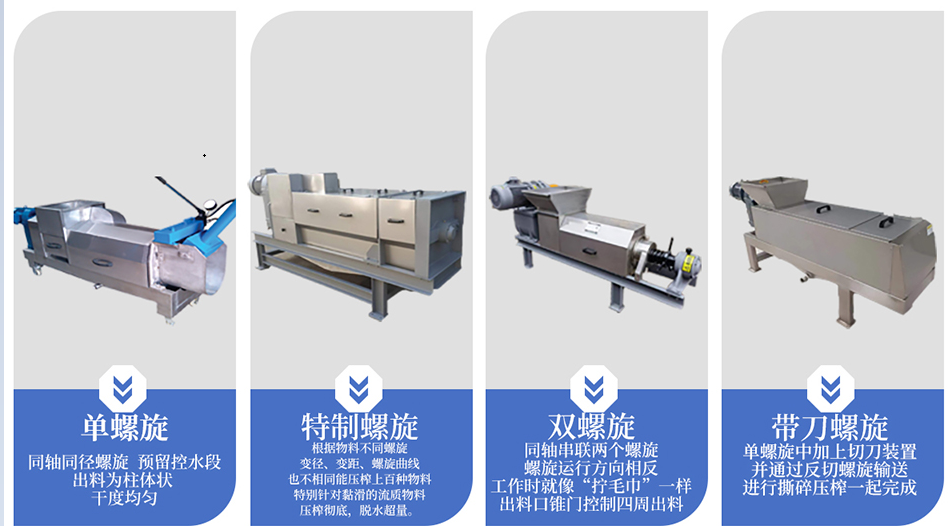
一、可以调整的参数
这些参数,设备到厂后,根据物料和现场情况,可以调整,也应该按照当时需要适当调整。
1. 出料口间隙(锥门间隙)
这是***常调的。间隙大,出料快,产量高,但脱水率低;间隙小,出料慢,脱水率高,但产量低。不同物料、不同干度要求,间隙不一样。
2. 螺旋转速
变频控制的机型,转速可调。转速快,产量高;转速慢,压榨时间长,脱水率高。物料粘滑、含水率高,转速就要慢一点。
3. 进料速度
进料快,压榨机负荷大,脱水率可能下降;进料慢,压榨充分,脱水率高,但产量低。进料速度要和螺旋转速配合。
4. 筛网间隙(部分机型)
有些机型的筛网缝隙不确定时,或者多种要求,可以备用几种缝隙,用来适应不同颗粒的物料。颗粒细的物料,筛网间隙要小;颗粒粗的,间隙可以大。
5. 压榨压力(液压机型)
液压压榨机可以调压力。压力大,脱水率高,但对设备和物料磨损也大;压力小,磨损小,但脱水率低。
二、不能调整的参数
这些参数,出厂时就定死了,到厂后改不了,也不应该改。
1. 螺旋直径和螺距
螺旋直径和螺距,是根据物料特性和处理量设计的。制造完工后,改不了。要改,等于重新做一台。
2. 螺旋锥度(变径螺旋)
变径螺旋的锥度,决定了压缩比。出厂定死,现场调不了。所以选型时,锥度选错,后面就麻烦。
3. 主轴材质和结构
主轴材质、热处理工艺、密封结构,出厂就定了。现场改不了。这也是为什么食品级物料不能用双螺旋——密封结构出厂就定死了。
4. 筛桶材质和编织方式
碳钢还是304,编织筛桶还是冲孔筛桶,出厂定死。现场换不了。想换,得返厂。
5. 减速机型号和速比
减速机型号、速比,出厂就配好了。现场改不了。速比选错,转速就调不到理想范围。
6. 机架结构和承重
机架结构、承重能力,出厂定死。现场加固,也只是补丁,不是改设计。
三、为什么有的能调,有的不能
能调的,是使用中的工艺参数——根据物料、产量、干度要求,现场微调。
不能调的,是结构参数——出厂就定死,跟设计、材质、工艺有关。这些参数,选型时就要定对,不能等设备到厂再改。
四、给客户的三点建议
******,选型时把物料说清楚。
物料性质、颗粒大小、含水率、处理量、干度要求,越清楚,选型越准。选型错了,后面调不回来。
第二,能调的参数,到厂后要调。
出料口间隙、转速、进料速度,这些要根据实际物料调。不调,设备发挥不出******效果。
第三,不能调的参数,选型时就要盯住。
螺旋直径、锥度、材质、减速机、筛桶,这些出厂定死。选型时定对,比到厂后折腾强。
五、一句话总结
工艺参数,到厂后调;结构参数,选型时定。选型定对了,设备就好用;选型定错了,后面怎么调都补不回来。
河南嘉科机械设备有限公司,17年螺旋压榨机经验,帮您选对机型,调好参数。


 豫公网安备 41071102000892号